

Speciaal gevormde stalen buizen – op maat gemaakte geprofileerde buizen, koudgevormd/warmgewalst, EN 10296-2, voor constructief en automobielgebruik
Onze speciaal gevormde stalen buizen zijn ontworpen voor toepassingen die aan...

Wanneer een auto-ingenieur een tekening ontvangt voor een aandrijfas, een schokdemperlichaam of een hydraulische cilinderloop, komt de eerste materiële beslissing meestal neer op één vraag: DOM of naadloos? Voor de grote meerderheid van voertuigbuiscomponenten is het antwoord DOM-buis. Doorn-over-doornbuis combineert de lage kosten van gelast uitgangsmateriaal met de sterkte, oppervlakteafwerking en maatconsistentie die roterende en onder druk staande componenten vereisen. Het is de standaard mechanische slang in de auto-industrie, en geen nichespecialiteit.
De reden is niet één eigenschap, maar een combinatie ervan. Koudtrekken verhoogt de rek- en treksterkte, verbetert de lasnaad en laat een gladdere boring en buitenoppervlak achter dan gelaste ERW. Dat vertaalt zich in dunnere wanden bij dezelfde belasting, minder bewerkingshandelingen en een voorspelbaarder lasgedrag wanneer beugels of jukken aan de buis worden bevestigd. Omdat DOM-buizen volledig vallen onder normen zoals ASTM A513 Type 5 en EN 10305-2, kunnen OEM's deze wereldwijd specificeren zonder de kwalificatieproblemen die gepaard gaan met bedrijfseigen materialen.
DOM staat voor over de doorn getrokken . Ondanks wat de afkorting soms doet vermoeden, is het een koudgetrokken gelaste buis en geen naadloos product. De productieroute verklaart de meeste voordelen ervan:
De stap van het koudtrekken doet twee dingen die belangrijk zijn voor auto-ingenieurs. Het verhardt het staal door arbeid, waardoor de vloeigrens wordt verhoogd zonder extra warmtebehandeling, en het verfijnt de laszone zodat de naad zich niet langer als een zwakke lijn gedraagt. Omdat het uitgangsmateriaal strip is, is DOM verkrijgbaar in een breed scala aan buitendiameters en wanddiktes, wat ontwerpers meer vrijheid geeft dan ze vaak beseffen.
Voor voertuigtoepassingen zijn de eigenschappen die tellen de vloeigrens, oppervlakteafwerking, concentriciteit van de wanddikte en OD/ID-controle. Elk daarvan heeft invloed op een ander prestatieaspect, van de levensduur tegen vermoeiing tot het vasthouden van afdichtingen.
| Standaard | Rang | Typische vloeigrens | Typisch automobielgebruik |
|---|---|---|---|
| EN 10305-2 | E235 | Minimaal 235 MPa | Schokdemperlichamen, lichte structurele buizen |
| EN 10305-2 | E355 | Minimaal 355 MPa | Aandrijfassen, cilinderbuizen, componenten met hogere belasting |
| ASTM A513 Type 5 | 1010 / 1020 | Ongeveer. 310–330 MPa na tekenen | Rolbeugels, lichtframes, transportband- en rolcomponenten |
| ASTM A513 Type 5 | 1026 | Ongeveer. 415–480 MPa na tekenen | Aandrijfassen, zware cilinderbuizen, ophangingsonderdelen |
Roterende componenten zoals schroefassen hebben een goede concentriciteit en een consistente wanddikte nodig; onbalans is een trillingsprobleem dat zich voordoet bij snelheid op de snelweg. Cilinders en schokdempers daarentegen leven en sterven door de afwerking met binnendiameter. Afdichtingen in de schokdemper of hydraulische actuator van een voertuig lopen rechtstreeks tegen de buisboring, dus een ruwe ID veroorzaakt slijtage, interne lekkage en vroegtijdige garantieclaims. Voor eindgeslepen cilinders zijn H8- of H9-toleranties en Ra 0,4 of betere oppervlakteafwerking algemene vereisten, en een DOM-startbuis brengt de fabrikant veel dichter bij die doelen dan ERW ooit zou doen.
Als een tekening is geschreven volgens de Europese EN 10305-2-specificatie, gaat het om het materiaal in kwestie koudgetrokken gelaste stalen buis volgens EN 10305-2 E235/E355 . Diezelfde productklasse dient ook als basisbuis voor veel gezoete cilinderprogramma's.
 Koudgetrokken gelaste stalen buis (CDW) En10305-2 klasse E235 E355 E460, leveranciers - J Suao is China leverancier van koudgetrokken gelaste stalen buizen (CDW) En10305-2 klasse E235 E355 E460, op maat gemaakte koudgetrokken gelaste stalen buizen (CDW) E... Bekijk Product →
Het gebruik van DOM-buizen in de automobielindustrie is breder dan de meeste kopers aannemen. Het komt niet alleen naar voren op voor de hand liggende plaatsen zoals aandrijfassen, maar ook in ophangingen, actuatoren en structurele componenten waar een ronde, precieze, zeer sterke buis vereist is.
Schroefassen, tussenassen en stuurkolommen lopen allemaal op DOM-buis. De hoge vloeigrens maakt dunnere wanden mogelijk, waardoor het gewicht van de aandrijflijn wordt verminderd, terwijl de gladde en concentrische boring de balanceringsinspanning laag houdt. Kwaliteiten zoals SAE 1026 en E355 zijn gebruikelijk omdat ze na koudtrekken een gunstige sterkte-gewichtsverhouding bieden. Voor een cardanas van een personenauto is de typische specificatie een koudgetrokken 1026-kwaliteit; precisie aandrijfasbuizen volgens ASTM A513/A519 in 1026, 1020 en 1015 omvat de meeste van deze programma's, met de rechtheid en concentriciteit die evenwichtslijnen vereisen.
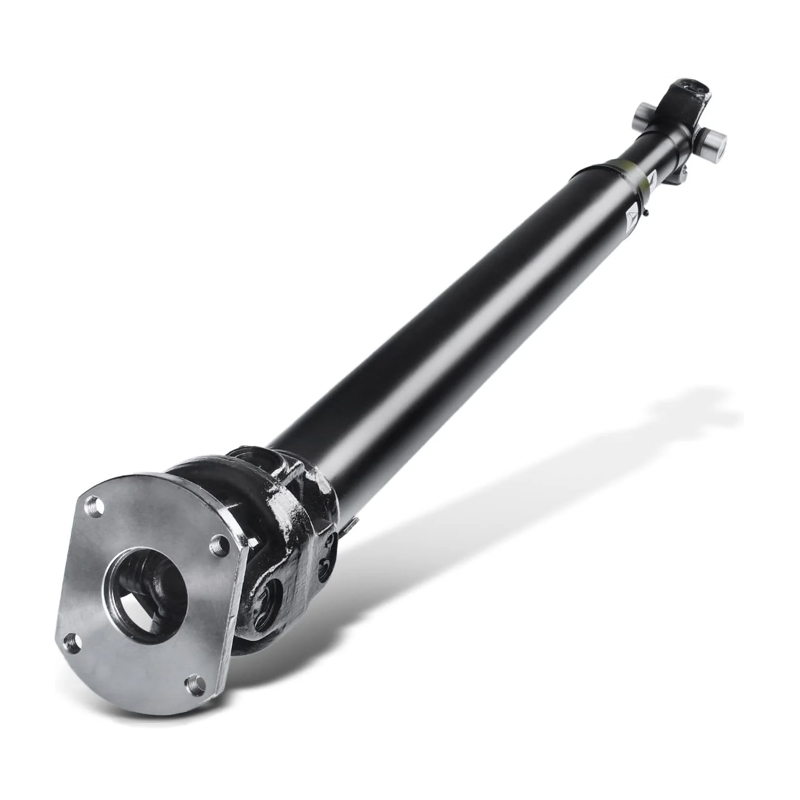 ASTM A513/A519 precisie-aandrijfasbuizen – 1026, 1020, 1015, 4130 (7 x 0,120 Suao is China leverancier van ASTM A513/A519 precisie-aandrijfasbuizen - 1026, 1020, 1015, 4130 (7 x 0,120 inch en 2-8,625 inch), op maat... Bekijk Product →
De werkbuis van een voertuigschokdemper is in wezen een dunwandige cilinder. De ID-tolerantie regelt de speling tussen zuiger en boring, en de oppervlaktekwaliteit bepaalt de levensduur van de afdichting. Dit is waar de gladde boring van DOM een echt technisch voordeel is, niet alleen een gemak. Een typische specificatie is EN 10305-2 E235-N, en onze EN 10305-2 E235-N koudgetrokken schokdemperbuis speciaal voor die taak wordt geproduceerd. Ingenieurs die materiaalopties voor deze toepassing vergelijken, zullen gedetailleerde informatie vinden selectiegids voor schokdemperbuizen nuttig, vooral bij het evalueren van alternatieven voor staal, roestvrij staal en aluminium.
 Hydraulische schokdemperbuis – EN 10305-2 E235 N, koudgetrokken gelaste precisie S Suao is China leverancier van hydraulische schokdemperbuis - EN 10305-2 E235 N, koudgetrokken gelaste precisie stalen buis Ø40 x 2 mm, op maat gemaakte hy... Bekijk Product →
Als je eenmaal begint te kijken, kom je overal auto-actuators tegen: elektrisch bedienbare achterkleppen, cabriokappen, luchtgeveerde nivelleringscilinders, kantelsystemen voor vrachtwagencabines en liftassen voor aanhangers maken allemaal gebruik van kleine hydraulische cilinders. De loop van elke cilinder is een DOM-buis, na het tekenen vaak geslepen tot H8. De kwaliteit van het binnenoppervlak is van cruciaal belang omdat een actuator die intern lekt geleidelijk en stil uitvalt, waardoor het moeilijk te detecteren is totdat een gerelateerd onderdeel defect raakt. Om dezelfde reden zijn de zuigerstangen die in deze actuatoren worden gebruikt normaal gesproken hardverchroomd en inductiegehard, in plaats van dat ze in ruwe getrokken toestand worden gebruikt.
Niet alle ronde stalen buizen zijn gelijk, en de verschillen zijn niet academisch. Het kiezen van het verkeerde producttype komt tot uiting in trillingen, lekkende afdichtingen en lasfouten. De praktische verschillen zijn:
Kortom, DOM levert het grootste deel van het voordeel van naadloos tegen een fractie van de kosten. Voor een praktische kijk op waar de lijnen worden getrokken, onze vergelijking van ERW-, DOM- en CDS-buizen loopt door de meetbare afwegingen in kracht, tolerantie en prijs.
Als de buis een voertuig in gaat, is alleen een materiaalcertificaat niet voldoende. OEM-kopers, eerstelijnsleveranciers en hun kwaliteitsingenieurs moeten ten minste het volgende verifiëren voordat ze een DOM-bron goedkeuren:
Een leverancier met interne koudtrekking, kwaliteitscontrole en nabewerking verdient de voorkeur boven een handelshuis. De mogelijkheid om onder één dak te snijden, afschuinen, rechttrekken en oppervlaktebehandeling toe te passen, vermindert handlingschade, verkort de doorlooptijden en maakt kwaliteitsverantwoordelijkheid duidelijk. Dit is in de automobielsector belangrijker dan in welke andere branche dan ook, omdat aan elke afwijking, hoe klein ook, een onderdeelnummer is gekoppeld.
De praktische regel voor autokopers is: kwalificeer het materiaal en kwalificeer vervolgens de leverancier. Begin met DOM, vergelijk het met het belastingsgeval en het productieproces, en ga over op E355 of 1026 wanneer de toepassing een hogere sterkte vereist. Ga alleen over op naadloos als het ontwerp echt de afwezigheid van een lasnaad vereist. In de meeste voertuigprogramma's zullen DOM-buizen de technische beoordeling doorstaan, en het grootste risico zal niet het staal zelf zijn, maar de betrouwbaarheid van de leverancier erachter.
Werk samen met een fabrikant die het complete assortiment koudgetrokken gelaste buizen kan leveren, van dunwandige schokdemperlichamen tot zware cilinderlopen, en die deze kan ondersteunen met inspectiegegevens, naleving van normen en een herhaalbaar proces. Die combinatie maakt van een buis een betrouwbaar auto-onderdeel.

Onze speciaal gevormde stalen buizen zijn ontworpen voor toepassingen die aan...

Koudgewalste stalen buis – ASTM A513 Type 2 kwaliteiten 1010, 1015, 1020, 102...

Onze gefosfateerde stalen buizen zijn behandeld met een fosfaatcoating om te...

Onze roestvrijstalen pneumatische cilinderbuizen zijn met precisie vervaardig...

Onze gelaste hydraulische buizen worden geproduceerd uit koudgetrokken of ERW...

Onze Honed and Skived & Roller Burnished (SRB) buizen zijn vervaardigd uit EN...


