

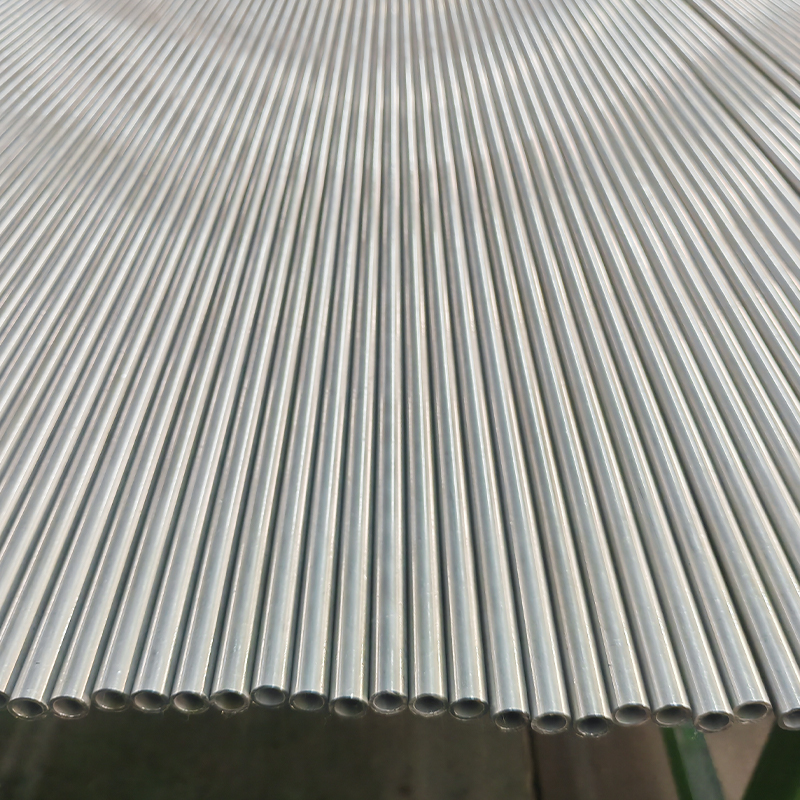
Koudgetrokken naadloze hydraulische buis – ASTM A519 1020, Ø1" x 0,120", gladde binnendiameter voor hydraulische cilinders
Onze ASTM A519 1020 koudgetrokken naadloze hydraulische buizen zijn ontworpen...

De prestatiekloof tussen naadloze en gelaste hydraulische cilinderbuizen begint bij de walserij. Naadloze buizen worden doorboord uit een massieve ronde knuppel, verwarmd en roterend doorboord, en vervolgens langwerpig op een doorn. De holle schaal wordt koudgetrokken of koudgepilgerd tot de uiteindelijke afmetingen. Er is geen langsverbinding.
Gelaste buis begint als platgewalste strip. De strip wordt tot een cilinder gerolvormd en verbonden door middel van hoogfrequent inductielassen of TIG-lassen. De gelaste buis heeft een zichtbare interne lasnaad en een door hitte beïnvloede zone (HAZ). Om te kunnen concurreren met naadloos, trekken veel winkels de gelaste buis over een doorn. Dit koudgetrokken lasproces (DOM). verfijnt de microstructuur, vlakt de lasrups af en brengt toleranties dicht bij naadloze niveaus. Je kunt bron koudgetrokken gelaste (DOM) buizen in EN 10305-2-kwaliteiten voor veeleisende hydraulische toepassingen.
Het contrast in het uitgangsmateriaal verklaart de fundamentele verschillen in wanduniformiteit, restspanning en foutverdeling.
Wanneer een hydraulische cilinder van 0 naar 350 bar beweegt, ondervindt de buiswand ringspanning, axiale spanning en vermoeiingsbelasting. Naadloze buis gemaakt van E355 (St52) levert doorgaans een minimale vloeigrens van 355 MPa. Een vergelijkbare gelaste buis in kwaliteit 1026 zou ongeveer 310 MPa kunnen opleveren – ongeveer 12% lager.
Drukcapaciteit vertelt hetzelfde verhaal. Gebruikmakend van de formule van Barlow voor een wandbuis met een buitendiameter van 50 mm x 5 mm, kan een naadloze E355-buis met een treksterkte van 600 MPa een barstdruk boven 1200 bar weerstaan. Het gelaste equivalent in 1026 (treksterkte ~440 MPa) zou barsten nabij 880 bar. ASME B31.3 kent naadloze buis a toe 20–25% hogere toegestane werkdruk dan gelaste buizen van identieke afmetingen en materiaal. Deze marge is van belang in mobiele hydrauliek, waar de schokdruk 1,5x de nominale waarde bereikt.
Vermoeidheidsweerstand scheidt de twee nog verder. Bij 10⁷ cycli ligt de vermoeidheidsgrens van koudgetrokken naadloze buizen doorgaans 15-30% boven die van een gelijkwaardige gelaste buis. De reden is simpel: de HAZ van de las bevat plaatselijke korrelgroei, microporositeit en restspanningen die dienen als scheurinitiatielocaties. Een DOM-buis herstelt na zwaar koud werk een groot deel van de verloren levensduur, maar komt zelden overeen met een volledig doorgeharde naadloze buis in cyclisch bedrijf.
De prestaties van de hydraulische cilinderafdichting zijn afhankelijk van de ruwheid van het binnenoppervlak (Ra) en de diametrale tolerantie. Een ruwere of te grote boring versnelt afdichtingsslijtage en interne lekkage. De cijfers maken de keuze duidelijk.
| Buistype | ID-ruwheid (Ra) | Typische tolerantie |
|---|---|---|
| Naadloos koudgetrokken | 0,8 – 1,6 µm | H8 – H9 |
| Gelast (ERW zoals gelast) | 3,2 – 6,3 µm | H11 – H12 |
| DOM (koudgetrokken gelast) | 0,4 – 0,8 µm | H8 – H9 |
| Gezoet naadloos | 0,2 – 0,4 µm | H8 (binnen 0,025 mm) |
Een ruwe gelaste buis van Ra 6,3 µm zal door een polyurethaan U-cupafdichting in industriële cilinders heen kauwen. Zelfs een koudgetrokken naadloze buis bij Ra 1,2 µm presteert goed, maar waar de toepassing een spiegelboring vereist, zoals bij servo-hydraulische cilinders, is een geslepen SRB-buis met Ra ≤0,4 µm verlengt de levensduur van afdichtingen direct met 30-50%. U kunt een voltooid voorbeeld zien met geslepen SRB-buis met spiegelachtige ID-afwerking geschikt voor hoogcyclische hydraulische cilinders.
Tolerantie is net zo belangrijk. Een H8-boring (±0,039 mm voor een binnendiameter van 50 mm) zorgt ervoor dat de extrusieopening voor de afdichting consistent blijft. Een H11-buis (±0,160 mm) zorgt ervoor dat de afdichtingslip onder druk kan extruderen, wat leidt tot doorblaasfouten. Voor pneumatische of lagedruk hydraulische systemen (< 100 bar) is H9–H11 acceptabel; boven 200 bar wordt H8 verplicht.
Hydraulische vloeistoffen die water bevatten (waterglycol, fosfaatesters of zelfs vervuilde minerale olie) veroorzaken corrosiecellen. De lasnaad is een permanente hotspot. Tijdens het lassen scheiden mangaan en silicium zich af, waardoor er micro-galvanische koppels ontstaan tussen het lasmetaal en het basismateriaal. De door hitte beïnvloede zone behoudt ook restspanningen die spanningscorrosie bevorderen.
Onafhankelijke onderdompelingstests tonen aan dat in een 5% NaCl-oplossing bij 35 °C de laszone van een 1026-buis binnen 48 uur putvorming vertoont, terwijl het basismetaal en de naadloze buis met vergelijkbare chemie dagen langer passief blijven. Naadloze buis, vrij van discontinuïteiten in de samenstelling, biedt uniforme corrosieweerstand over de gehele wand. Wanneer een ontwerp fosfaatestervloeistoffen in de hydrauliek van staalfabrieken vereist, is naadloos de standaardaanbeveling. Voor gelaste buizen in licht corrosieve omstandigheden kan het helder gloeien van het hele lichaam of een dunne nikkel-chroomcoating de zwakte maskeren, maar nooit de oorzaak wegnemen.
Alleen al de aanschafkosten zijn misleidend. Een gelaste ERW-buis (EN 10305-2, E235) in standaard voorraadformaat kost ongeveer 60-70% van een koudgetrokken naadloze buis (EN 10305-1, E355) van gelijke afmetingen. DOM-buis kost ongeveer 80-90% van de naadloze prijs. De werkplaats voor hydraulische cilinders voegt echter bijna altijd hoon- of slijprol-polijsten toe. De hoontoeslag – doorgaans 0,3–0,5 mm op diameter – maakt het kostenvoordeel teniet als de ruwe buiswand te variabel is. Voor een gelaste buis met H11-tolerantie zijn mogelijk extra hoongangen nodig, wat tijd en standtijd kost.
De doorlooptijd volgt een soortgelijk patroon: ERW-gelaste buizen uit voorraad leveren binnen enkele dagen, terwijl koudgetrokken naadloze buizen vaak 3 tot 6 weken nodig hebben voor niet-standaardafmetingen. De beschikbaarheid van DOM-buismengsels is nauwkeurig, vaak binnen 2 tot 4 weken beschikbaar. De echte TCO-vergelijking weegt minder machinaal afval, minder slijtage van de afdichtingen en een langere gemiddelde tijd tussen storingen . Voor een kritische hoofdhefcilinder die 24/7 in bedrijf is, betaalt de naadloze premie zich binnen de eerste onderhoudscyclus terug.
Het selecteren van een buis zonder deze te koppelen aan een bekende materiaalstandaard is een recept voor verwarring in de toeleveringsketen. In de onderstaande tabel worden de meest voorkomende kwaliteiten weergegeven volgens hun geldende specificaties voor hydraulische cilinderbuizen.
| Materiaalkwaliteit | Typ | Sleutel standaard | Opbrengststerkte (min.) |
|---|---|---|---|
| E355 / St52 | Naadloos koudgetrokken | EN 10305-1, ASTM A519 | 355 MPa |
| 27SiMn / 20MnV6 | Naadloos koudgetrokken | GB/T 17396, ASTM A519 | 835 MPa (vragen en antwoorden) |
| 4130 (AISI) | Naadloos koudgetrokken | ASTM A519 | 460 MPa |
| E235 / 1026 | Gelast en DOM | EN 10305-2, ASTM A513 | 235–310 MPa |
| E355 / St52 | Gelast en DOM | EN 10305-2 | 355 MPa |
Voor hogedruk mobiele en industriële cilinders, koudgetrokken naadloze hydraulische slang in kwaliteit E355 dekt de meeste toepassingen tot 350 bar af. Wanneer extreme taaiheid of slijtvastheid nodig is, zoals bij mijnbouwsteunen, worden 27SiMn geharde en getemperde naadloze buizen de beste keuze. Dezelfde E355-kwaliteit in gelaste DOM-vorm voldoet aan EN 10305-2 en werkt goed voor middendrukcilinders waarbij de budgetgevoeligheid hoog is.
Ontwerpparameters zijn zelden perfect uitgelijnd. Gebruik onderstaande matrix als eerste doorgangsfilter op basis van de maximale werkdruk van de cilinder en de vereiste boringtolerantie.
| Werkdruk | Vereiste ID-tolerantie | Aanbevolen buis | Typische kwaliteit |
|---|---|---|---|
| < 20 MPa (150 bar) | H11 – H9 | Gelast ERW of DOM | E235, 1026 |
| 20 – 35 MPa (150 – 350 bar) | H9 – H8 | DOM (koudgetrokken gelast) or Seamless | E355, St52 |
| > 35 MPa (350 bar) | H8 – H7 | Naadloos koudgetrokken & Honed | E355, 27SiMn, 4130 |
| Waterhoudende vloeistoffen | H9 – H8 | Naadloos (bij voorkeur) | E355, 316L (roestvrij) |
De matrix is niet absoluut. Een cilinder van 250 bar met zware zijbelasting kan nog steeds profiteren van een naadloos geslepen buis, zelfs als DOM nominaal voldoet aan de drukwaarde, omdat ovaliteit en vermoeidheid van belang zijn. Op dezelfde manier kan een lagedrukstuurcilinder die in grote volumes wordt geproduceerd gebruik maken van ERW-gelaste buizen met naslijpen tot H9, waardoor materiaalkosten worden bespaard zonder dat dit ten koste gaat van de betrouwbaarheid. Wanneer de hydraulische vloeistof op olie is gebaseerd en de waterverontreiniging onder controle wordt gehouden, biedt de DOM-buis de beste precisie en kosten voor veel toepassingen in het middensegment.
Naadloze buizen blijven de veilige keuze voor hydraulische cilinders die boven 350 bar of in corrosieve omgevingen werken. DOM-gelaste buizen dichten de kloof voor middendrukontwerpen waarbij tolerantie en kosten even zwaar wegen. Begin met de selectiematrix en definieer vervolgens uw beoogde Ra, tolerantiegraad en materiaalnorm. Een datagestuurde specificatie elimineert het teveel betalen voor naadloze verbindingen wanneer DOM voldoende is, of het te weinig specificeren van een gelaste buis die voortijdig kapot gaat.
Om van vergelijking naar aanschaf over te gaan, geeft u de cilinderboring, werkdruk en vloeistoftype op. Leveranciers kunnen dan een compleet geslepen buizenpakket of een kant-en-klare loop voorstellen van het juiste materiaal en de juiste standaard.

Onze ASTM A519 1020 koudgetrokken naadloze hydraulische buizen zijn ontworpen...

Onze EN 10305-2 koudgetrokken gelaste (CDW) gezoete en SRB-buizen zijn nauwke...

Onze Honed and Skived & Roller Burnished (SRB) buizen zijn vervaardigd uit EN...

Onze afgewerkte hydraulische cilindervaten zijn nauwkeurig bewerkte, geslepen...

Onze 6063-T5 pneumatische cilinderbuizen van aluminiumlegering zijn nauwkeuri...

Onze ASTM A513 koudgetrokken gelaste (CDW) gezoete en SRB-buizen zijn precisi...


